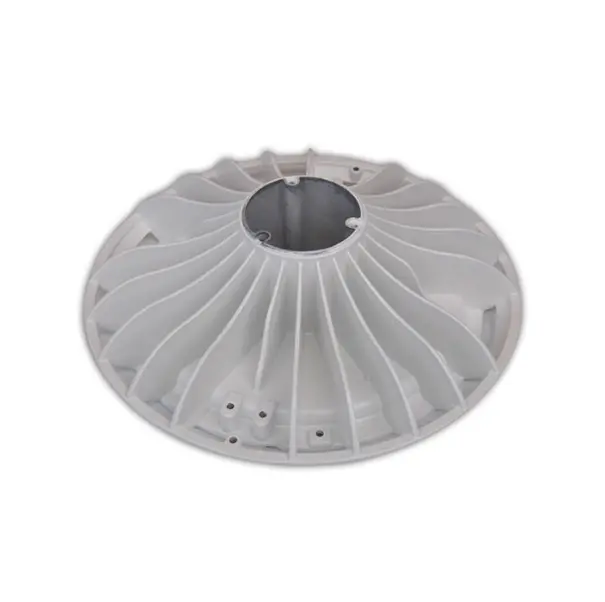
Деталь литья под давлением из алюминиевого сплава ADC12 A380 на заказ
Флагманское литьё ассортимента — деталь из сплава ADC12/A380 по чертежу заказчика.
Главная › Литьё алюминия под давлением
Наше подразделение литья под давлением выпускает металлические детали на заказ с 2003 года — литьё под высоким давлением из алюминиевого сплава ADC12 и A380, которое покидает завод полированным, с лаковым покрытием, порошковым покрытием или после обработки на станках с ЧПУ, готовым к сборке.
| Процесс | Литьё алюминия под высоким давлением |
|---|---|
| Сплавы | ADC12, A380 (подтверждается ассортиментом продукции) |
| Подтверждённые виды отделки | Полировка и лаковое покрытие, порошковое покрытие, анодирование (на линиях ЧПУ/отделки) |
| Собственная поддержка | Проектирование и изготовление пресс-форм (подразделение с 1996 года), обработка на станках с ЧПУ, контроль на КИМ |
| Оборудование | Автоматические машины литья под давлением (перечень оборудования завода) |
| Условия заказа | Без фиксированного минимального количества заказа; поддерживается мелкосерийное пробное производство |
Флагманское литьё ассортимента — деталь из сплава ADC12/A380 по чертежу заказчика.
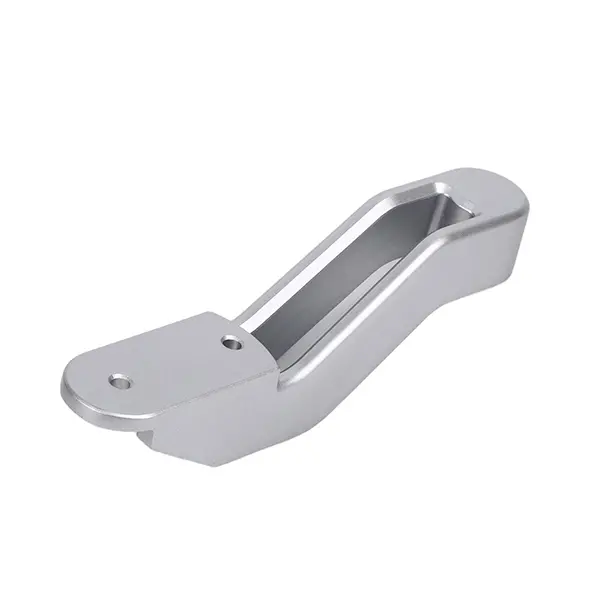
Литьё A380 с полировкой и лаковым покрытием — декоративная отделка от одного поставщика.
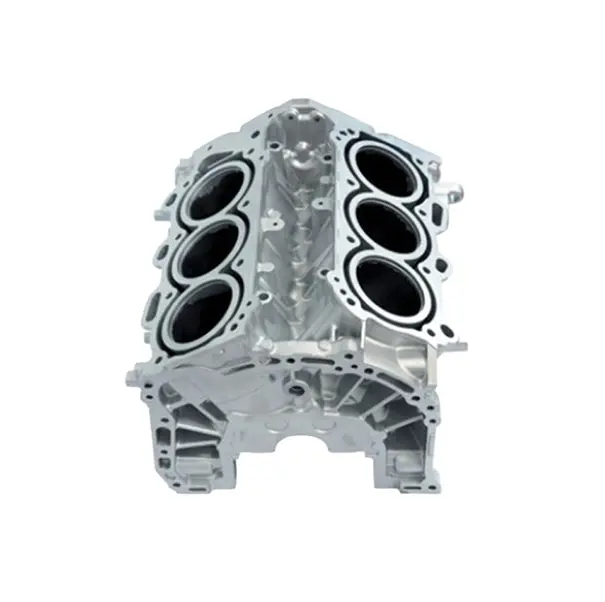
Детали литья алюминиевого сплава под высоким давлением для прецизионных применений.
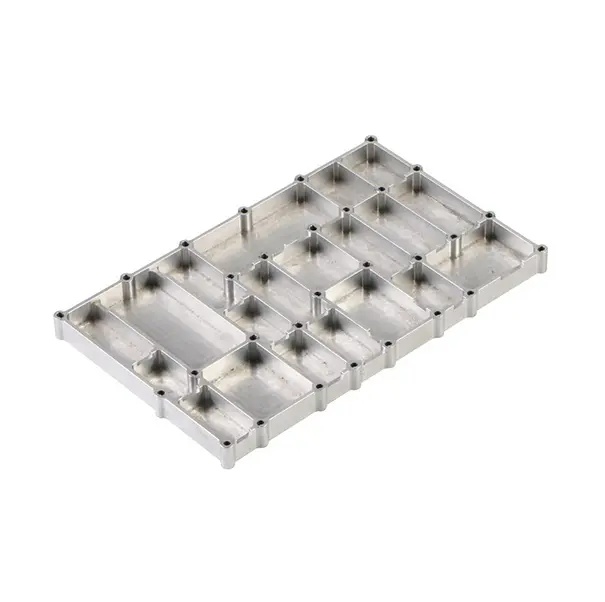
OEM-литьё алюминия под давлением по спецификации и требованиям к брендированию покупателя.
Полностью индивидуальное литьё алюминия под давлением по чертежу или образцу.
Металлические детали литья под давлением из алюминиевого сплава для общего промышленного применения.
Литьё под давлением в Runpeng начинается с оснастки, а не с литьевой машины. Подразделение пресс-форм — часть завода с 1996 года — проектирует и изготавливает пресс-форму, потому что качество пресс-формы определяет всё последующее: заполнение, поведение пористости, извлечение и объём последующей обработки на станках с ЧПУ. Отливки производятся на автоматических машинах литья под давлением, затем обрезаются, отделываются и проходят контроль на том же заводе; в перечне оборудования есть координатно-измерительная машина для проверки размеров.
Совместная работа цеха пресс-форм и литейного цеха сокращает самый важный цикл в индивидуальной работе: корректировку первого образца изделия. Когда первый образец выявляет необходимость доработки пресс-формы, её выполняют те же изготовители оснастки, которые её делали — без перевозки, без очереди во внешнем цехе оснастки и без споров о том, чей допуск нарушен.
Наш ассортимент литья алюминия построен на двух широко применяемых сплавах для литья под давлением. ADC12 — основной сплав ассортимента, марка, указанная в флагманском продукте линии, выбираемая покупателями для корпусов общего назначения и конструкционных деталей. A380 представлен в декоративной части ассортимента, включая отливки с полировкой и лаковым покрытием, где качество поверхности перед отделкой особенно важно. Обе марки прямо указаны в названиях продукции производителя, поэтому сайт обещает только то, что подтверждает сам ассортимент: если ваш чертёж specifies ADC12 или A380, это соответствует производственной реальности здесь.
Если ваша деталь указана в другом сплаве, сообщите нам на этапе чертежа. Анализ технологичности (DFM) — подходящий момент для сравнения марок: выбор сплава влияет на поведение при литье, варианты отделки и стоимость, и гораздо дешевле решить это до изготовления оснастки, чем после.
Деталь литья под давлением редко отгружается без отделки. В ассортименте отливки поставляются с полировкой и лаковым покрытием, порошковым покрытием или обработанными и анодированными поверхностями, поскольку завод выполняет обработку на станках и отделку наряду с литьём. Указывать отделку на этапе коммерческого предложения важно: деталь, предназначенная для порошкового покрытия, отливается и обрабатывается иначе, чем деталь, которая будет полироваться, и самый дешёвый момент защитить декоративные поверхности — до первой производственной партии, а не после того, как контроль их забракует.
Программы этого семейства имеют единый производственный каркас: проектирование и изготовление штампов в собственном подразделении пресс-форм, литьё на автоматических машинах, затем обрезка, любая обработка на станках с ЧПУ, требуемая чертежом, отделка и выпуск с контролем на координатно-измерительной машине. Два правила обеспечивают стабильность программ. Во-первых, зафиксируйте перечни лицевых поверхностей и критических размеров на этапе изготовления образца — они определяют обработку и контроль на весь срок службы детали, а их изменение в середине программы вновь поднимает уже решённые вопросы. Во-вторых, относитесь к штампу как к активу: он проектируется, изготавливается и обслуживается одной и той же командой, а его состояние контролируется по мере накопления объёмов производства — именно так третий год программы остаётся идентичным утверждённому первому образцу изделия.
Покупателям, переносящим существующую деталь на этот завод, следует сообщить об этом при запросе. Деталь с существующей оснасткой, деталь, требующая новой оснастки, и деталь, переопределяемая по образцу, — это три разных проекта с тремя разными первыми шагами, и анализ укажет, какой из них ваш, прежде чем будет выставлено коммерческое предложение.
Сообщите марку материала, количество и требуемую отделку для ваши детали литья алюминия под давлением. Наши инженеры проверяют каждый чертёж на технологичность литья под давлением, обработки или штамповки перед расчётом — без обязательств.
Отправить чертежи на анализ технологичности (DFM)