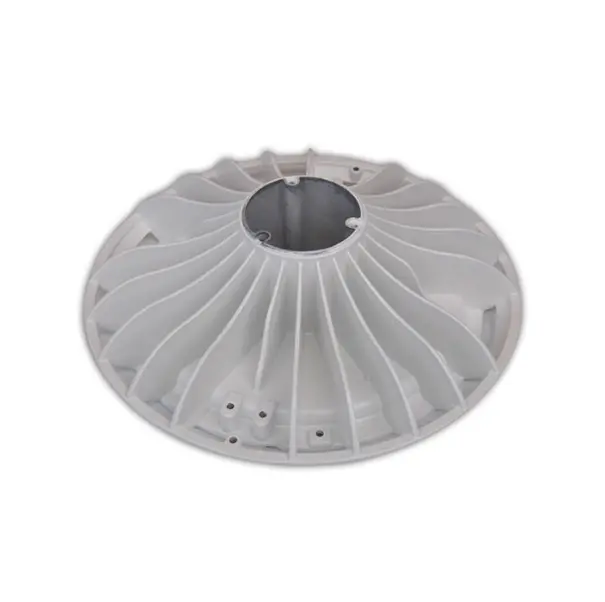
Peça de Fundição sob Pressão de Liga de Alumínio ADC12 A380 Sob Medida
A peça de fundição carro-chefe da linha — peça em liga ADC12/A380 produzida conforme desenho do cliente.
Início › Fundição sob Pressão de Alumínio
Nossa divisão de fundição sob pressão produz peças de alumínio sob medida desde 2003 — peças fundidas sob alta pressão em ADC12 e A380 que saem da fábrica polidas, com revestimento de verniz, pintura a pó ou usinadas, prontas para montar.
| Processo | Fundição sob alta pressão de alumínio |
|---|---|
| Ligas | ADC12, A380 (conforme evidenciado na linha de produtos) |
| Acabamentos evidenciados | Polido e revestimento de verniz, pintura a pó, anodização (via linhas de CNC/acabamento) |
| Apoio interno | Projeto e fabricação de moldes (divisão desde 1996), usinagem CNC, inspeção por CMM |
| Equipamentos | Injetoras automáticas de fundição sob pressão (lista de equipamentos da fábrica) |
| Política de pedidos | Sem quantidade mínima de pedido fixa; produção piloto em pequenos lotes suportada |
A peça de fundição carro-chefe da linha — peça em liga ADC12/A380 produzida conforme desenho do cliente.
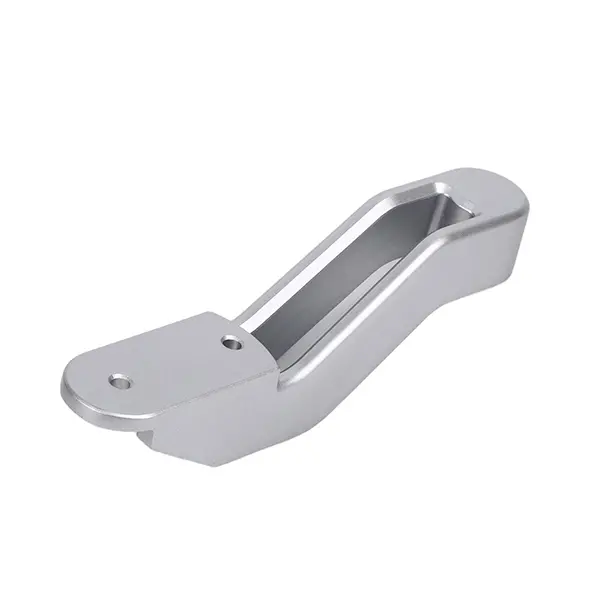
Peça fundida em A380 fornecida polida com revestimento de verniz — acabamento estético de um único fornecedor.
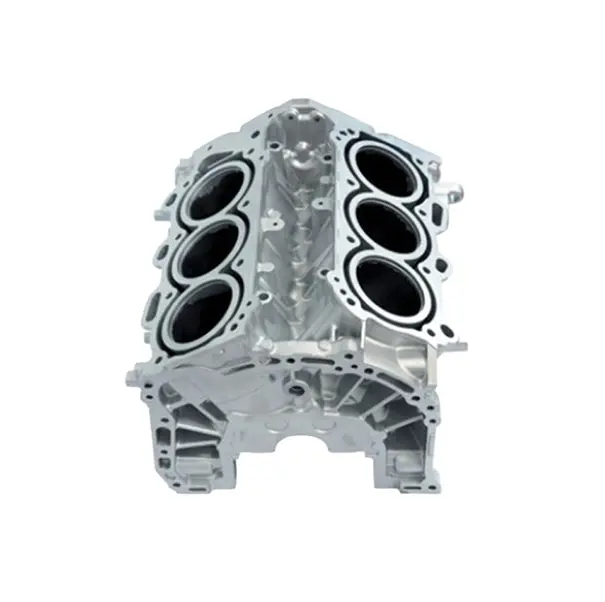
Peças de liga de alumínio fundidas sob alta pressão para aplicações de precisão.
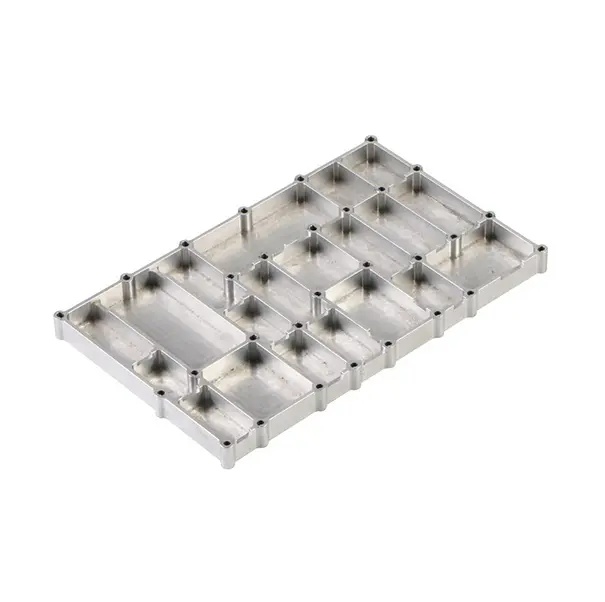
Fundição sob pressão de alumínio OEM produzida conforme especificação e requisitos de marca do comprador.
Peças de fundição sob pressão de alumínio totalmente sob medida, desenvolvidas a partir de desenho ou amostra.
Peças de fundição sob pressão de metal em liga de alumínio para uso industrial geral.
A fundição sob pressão na Runpeng começa com o ferramental, não com a injetora. A divisão de moldes — parte da fábrica desde 1996 — projeta e fabrica a matriz, porque a qualidade da matriz decide tudo a jusante: preenchimento, comportamento de porosidade, ejeção e a quantidade de usinagem CNC que a peça precisa depois. As peças são produzidas em injetoras automáticas de fundição sob pressão, depois rebarbadas, acabadas e inspecionadas na mesma planta, com uma máquina de medição por coordenadas CMM na lista de equipamentos para verificação dimensional.
Manter a ferramentaria e a fundição juntas encurta o ciclo mais crítico no trabalho sob medida: a correção da primeira peça. Quando uma primeira amostra apresenta uma característica que exige ajuste na matriz, os ferramenteiros que fabricaram a matriz a ajustam — sem frete, sem fila em ferramentaria externa e sem discussão sobre qual tolerância falhou.
Nossa linha de fundição de alumínio é baseada em duas ligas de fundição sob pressão amplamente especificadas. A ADC12 é a base da linha — a classe nomeada no produto carro-chefe — escolhida por compradores para carcaças de uso geral e peças estruturais. A A380 aparece na ponta estética da linha, incluindo as peças polidas e com revestimento de verniz, onde a qualidade superficial antes do acabamento é mais importante. Ambas as classes são nomeadas diretamente nos títulos dos produtos do fabricante, por isso este site só promete o que a própria linha evidencia: se seu desenho especifica ADC12 ou A380, isso corresponde à realidade de produção aqui.
Se sua peça for especificada em outra liga, informe-nos na fase de desenho. A revisão DFM é o momento certo para comparar classes — a escolha da liga afeta o comportamento da fundição, as opções de acabamento e o custo, e é muito mais barato resolver antes do ferramental do que depois.
Uma peça de fundição sob pressão raramente sai bruta. Em toda a linha, as peças saem com revestimento de verniz e polimento, pintura a pó ou superfícies usinadas e anodizadas, porque a fábrica opera usinagem e acabamento em paralelo à fundição. Especificar o acabamento na fase de cotação é importante: uma peça destinada à pintura a pó é fundida e manuseada de forma diferente de uma peça que será polida, e o momento mais barato para proteger faces estéticas é antes da primeira produção, não depois que a inspeção as rejeitar.
Os programas desta família compartilham uma mesma estrutura de produção: projeto e fabricação de matrizes na divisão interna de moldes, fundição em máquinas automáticas, seguida de rebarbação, qualquer usinagem CNC que o desenho exigir, acabamento e liberação com verificação por CMM. Dois hábitos mantêm os programas saudáveis. Primeiro, congelar as listas de faces cosméticas e dimensões críticas na amostragem — elas orientam o manuseio e a inspeção durante toda a vida útil da peça, e alterá-las no meio do programa reabre questões já resolvidas. Segundo, tratar a matriz como o ativo que ela é: é projetada, fabricada e mantida pela mesma equipe, e sua condição é revisada conforme a produção acumula, o que garante que o terceiro ano de um programa permaneça idêntico à primeira peça aprovada.
Compradores que transferem uma peça existente para esta fábrica devem informar isso na consulta. Uma peça com ferramental existente, uma peça que necessita de ferramental novo e uma peça sendo reespecificada a partir de uma amostra são três projetos diferentes com três primeiros passos diferentes, e a revisão indicará qual é o seu caso antes de cotar qualquer coisa.
Informe a classe do material, a quantidade e o acabamento que você precisa para suas peças de fundição sob pressão de alumínio. Nossa equipe de engenharia revisa cada desenho quanto à viabilidade de fundição sob pressão, usinagem ou estampagem antes de cotar — sem compromisso.
Envie Desenhos para uma Revisão DFM