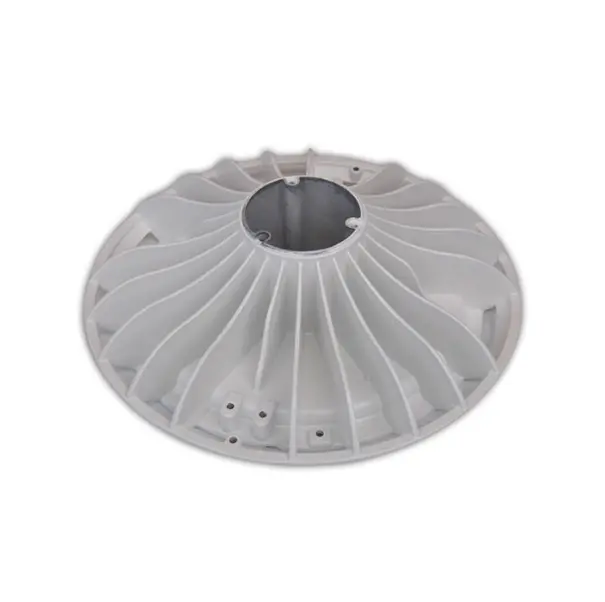
Moulage sous pression d'aluminium
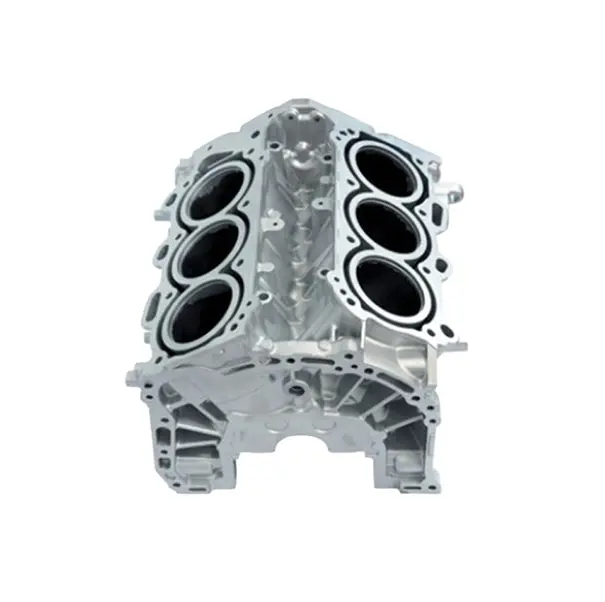
Pièces moulées sous haute pression en ADC12 et A380, polies, revêtues laquées ou revêtues en poudre, coulées et finies en interne.
Runpeng Precision Hardware fabrique des pièces moulées sous pression d'aluminium sur mesure — ainsi que l'usinage CNC, l'emboutissage, l'extrusion et la finition qui les complètent — sous un même toit à Shenzhen et Dongguan. Envoyez-nous un plan : une seule équipe d'ingénierie l'examine sur les cinq procédés avant d'établir le devis.
| Société | Shenzhen Runpeng Precision Hardware Co., Ltd. |
|---|---|
| Fondation | 1994 (division moulage sous pression ajoutée en 2003) |
| Sites | Shenzhen + Dongguan, 9 500 m² au total |
| Procédés | Moulage sous pression d'aluminium et de zinc · usinage CNC · emboutissage · extrusion · pièces injectées en plastique |
| Alliages en production | ADC12, A380, aluminium 6061 / 6063, acier inoxydable SS303 / SS304 |
| Certifications | ISO 9001 et IATF 16949 (certificats disponibles sur demande) |
| Politique de commande | Aucune quantité minimale de commande fixe — production d'essai en petites séries prise en charge |
Pièces moulées sous haute pression en ADC12 et A380, polies, revêtues laquées ou revêtues en poudre, coulées et finies en interne.
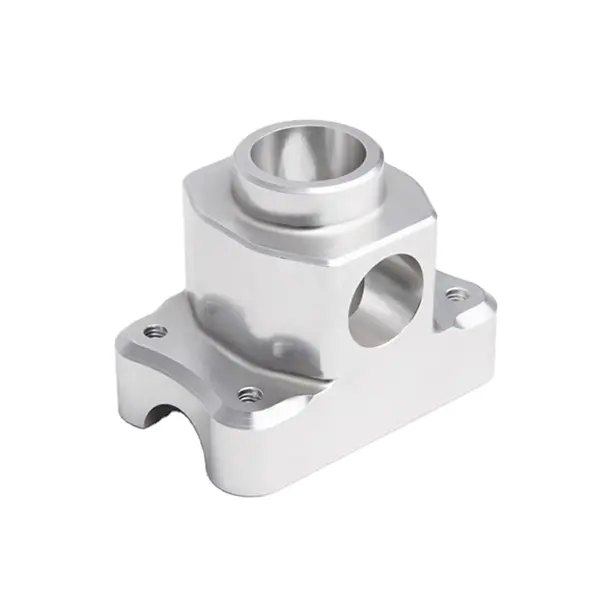
Pièces fraisées et tournées en aluminium et en acier inoxydable, y compris composants en aluminium anodisés et revêtus en poudre.
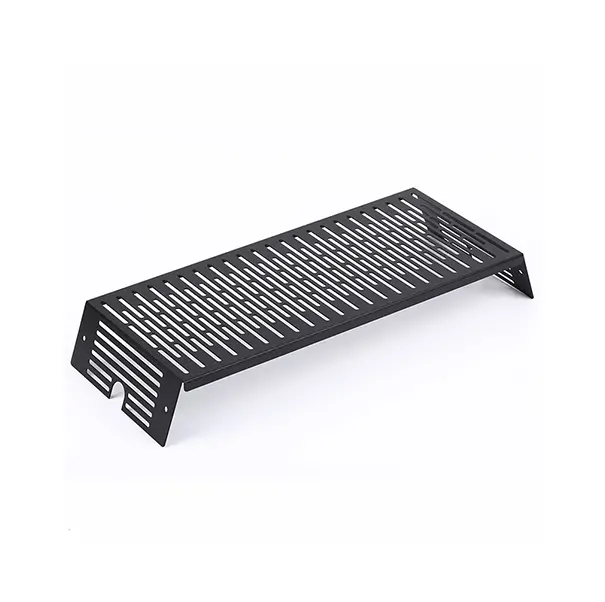
Pièces embouties en aluminium et en acier inoxydable, composants emboutis profond et fabrication de tôlerie en AL6061/6063.
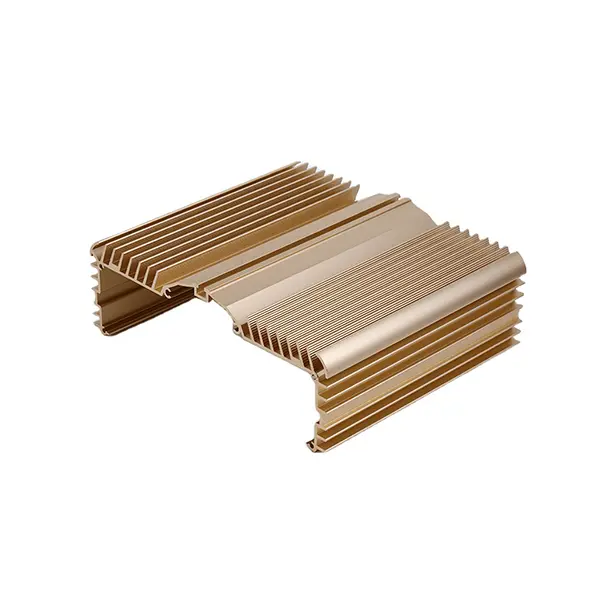
Profilés d'extrusion sur mesure, dissipateurs thermiques 6061/6063, boîtiers extrudés, tubes et profilés pour portes et fenêtres selon votre conception.
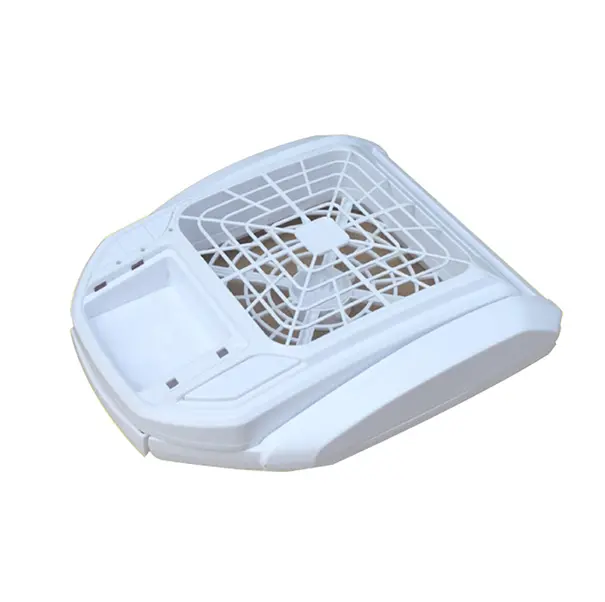
Pièces injectées en ABS et PP, boîtiers en plastique, boîtiers de jeu et pièces plastiques personnalisées avec logo comme pièces d'accouplement.
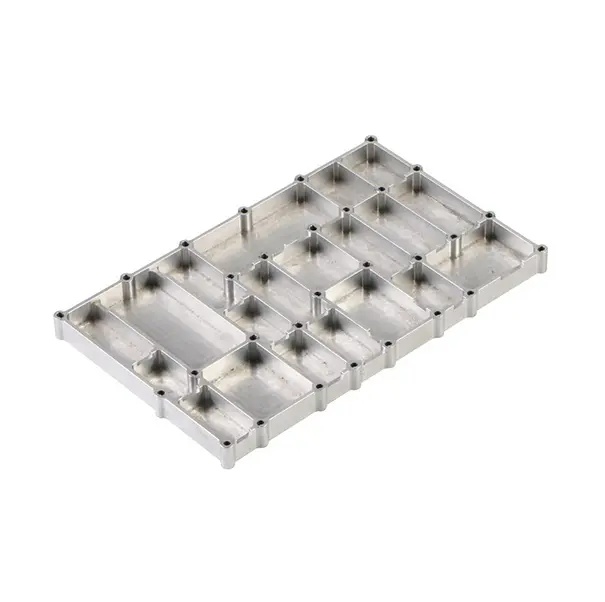
Moulage sous pression d'alliage de zinc pour pièces plus petites et riches en détails, produit par la même division que notre gamme aluminium.
La plupart des pièces métalliques sur mesure ne relèvent pas d'un seul procédé. Un boîtier moulé sous pression reçoit des faces d'étanchéité usinées CNC, un couvercle embouti, un dissipateur thermique extrudé et un capuchon en plastique — et lorsque chaque étape se trouve dans une usine différente, tolérances, finitions et délais de livraison cessent de correspondre. Runpeng a été construite dans l'autre sens : fondée en 1994, la société a ajouté sa division moules et emboutissage en 1996 et sa division moulage sous pression en 2003, de sorte que la conception de moules, le moulage sous pression, l'emboutissage, l'usinage CNC, le poinçonnage CNC et les pièces injectées en plastique sont planifiés ensemble dès la première revue des plans.
Cette structure change le sens d'un devis. Lorsque nos ingénieurs examinent votre pièce, ils vérifient si une caractéristique est moins coûteuse moulée qu'usinée, si un support embouti peut remplacer une pièce usinée et si la finition spécifiée résiste au procédé en amont. Vous recevez une seule revue DFM, un seul standard qualité — contrôlé sur des équipements incluant une machine de mesure tridimensionnelle — et une seule expédition, au lieu de coordonner quatre fournisseurs les uns contre les autres.
Toute notre gamme part d'un plan client : pièces moulées sous pression A380 et ADC12 sur mesure, pièces aluminium usinées CNC sur mesure, extrusions sur mesure coupées et finies selon conception, boîtiers sur mesure en aluminium comme en ABS. Les noms de produits de ce site le disent clairement — presque tous commencent par le mot Sur mesure. C'est aussi pourquoi notre politique ne fixe aucune quantité minimale de commande : l'usine prend publiquement en charge la production d'essai flexible en petites séries, afin qu'une série pilote et une série de production suivent le même parcours avec le même outillage.
Exportant depuis 2007, l'usine sert des clients dans les secteurs de l'aérospatiale, de l'automobile, de la robotique, du médical et de l'électronique — au niveau sectoriel, car les programmes clients spécifiques restent confidentiels. Ce que nous pouvons montrer à chaque nouvel acheteur, ce sont les preuves de procédé de cette page : les alliages que nous coulons, les finitions que nous appliquons et les équipements de contrôle présents dans l'atelier.
Vous n'avez pas besoin d'une spécification parfaite pour commencer. Envoyez un plan 2D ou un fichier STEP, la nuance de matériau envisagée — ADC12 et A380 pour les pièces moulées, 6061/6063 pour les extrusions et la tôle, SS303/SS304 pour l'usinage de l'inox — la plage de quantités et la finition de surface. Notre équipe répond d'abord par des notes de fabricabilité, puis par un devis, afin que vous sachiez tôt si les épaisseurs de paroi, la dépouille, les contre-dépouilles ou les choix de finition pèseront sur le coût. Si une caractéristique est mieux produite par un autre procédé que celui que vous avez supposé, nous vous le signalerons et chiffrerons cette voie à la place.
Les programmes ici partagent un même squelette quel que soit le processus : une revue des plans qui oriente chaque composant vers son meilleur processus, l'outillage là où le processus l'exige, la production sous un même système qualité, la finition selon spécification et un contrôle par machine de mesure tridimensionnelle avant libération. Deux habitudes maintiennent les programmes sains. Premièrement, déclarer les volumes honnêtement — essai, première année, durée de vie — car les décisions d'outillage et de gamme en dépendent, et un programme devisé sur des volumes fantaisistes est mal tarifé dans les deux sens. Deuxièmement, garder un canal unique pour les modifications : les révisions de plans envoyées avec une note sur ce qui a changé fonctionnellement permettent à la production de replanifier opérations et contrôle en une seule passe.
Les acheteurs qui transfèrent un travail existant doivent le signaler dès la demande. Une pièce éprouvée avec outillage, une pièce nécessitant un nouvel outillage et une pièce re-spécifiée à partir d'un échantillon sont trois projets différents avec trois premières étapes différentes, et la revue identifiera lequel vous avez avant tout devis.
Indiquez-nous la nuance de matériau, la quantité et la finition souhaitées pour votre projet de moulage sous pression ou d'usinage. Nos ingénieurs examinent chaque plan pour la faisabilité en moulage sous pression, usinage ou emboutissage avant d'établir le devis — sans engagement.
Envoyer des plans pour une revue DFM