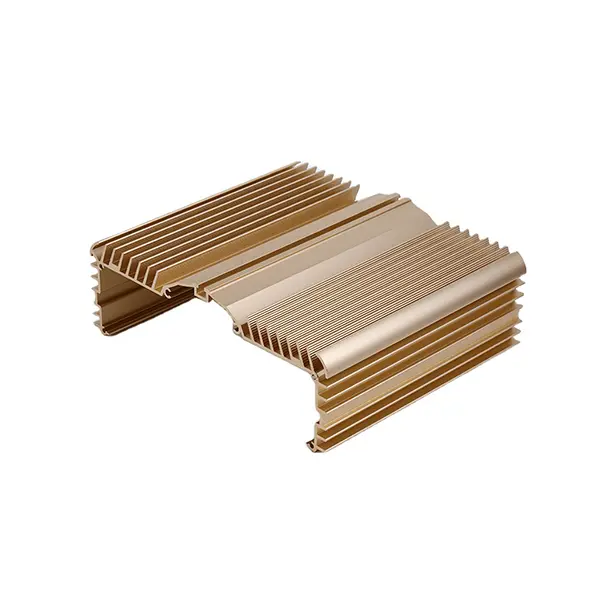
Dissipateur thermique en aluminium 6061 6063 sur mesure
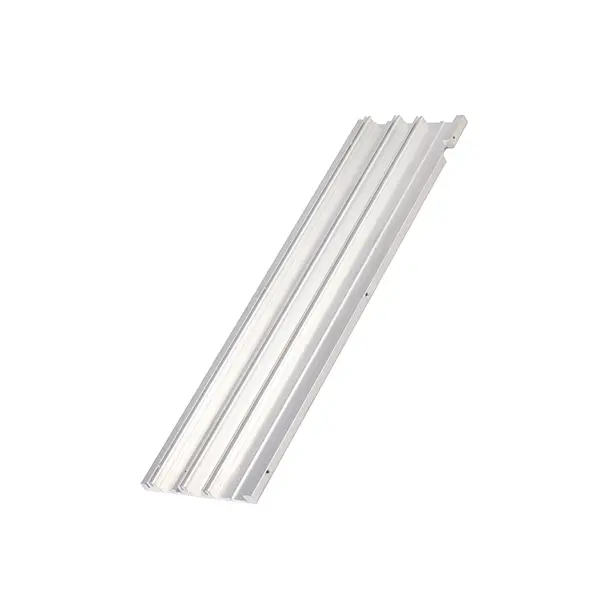
Dissipateurs thermiques extrudés dans les deux nuances citées dans la gamme.
Accueil › Extrusion d'aluminium — Profilés et pièces sur mesure
Extrusion d'aluminium sur mesure en 6061 et 6063 : dissipateurs thermiques, boîtiers, tubes et profilés réalisés selon votre conception — et finis par les lignes d'usinage et de revêtement de la même usine.
| Nuances | Aluminium 6061, 6063 (mentionnés dans le produit dissipateur thermique) |
|---|---|
| Produits référencés | Dissipateur thermique en aluminium 6061 6063 sur mesure ; Boîtier extrudé sur mesure ; Tube extrudé en aluminium sur mesure ; Extrusion pour portes et fenêtres ; Extrusion selon votre conception |
| Finitions | Anodisation (référencée : produit dissipateur thermique anodisé) |
| Travaux secondaires | Découpe, usinage CNC, perçage en interne |
| Politique de commande | Aucune quantité minimale de commande fixe ; production d'essai en petites séries prise en charge |
Dissipateurs thermiques extrudés dans les deux nuances citées dans la gamme.
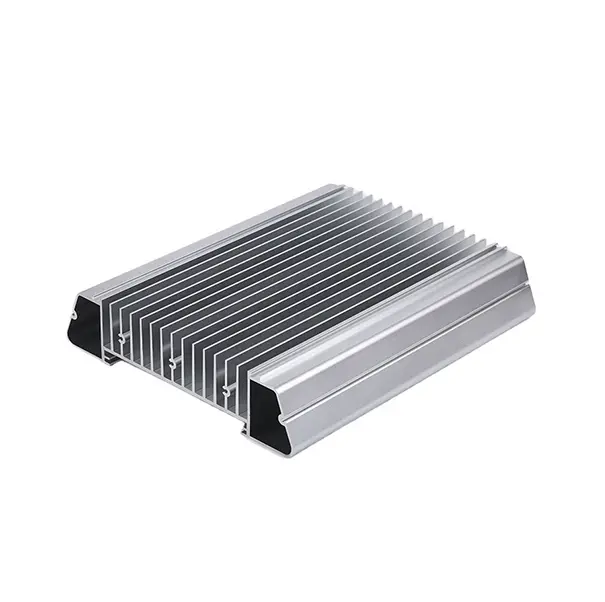
Dissipateurs thermiques livrés anodisés pour protection contre la corrosion et finition.
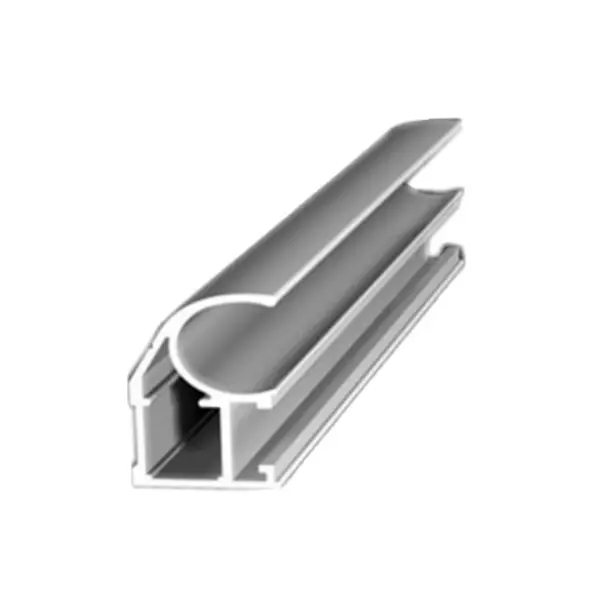
Boîtiers en aluminium extrudé pour électronique et équipements.
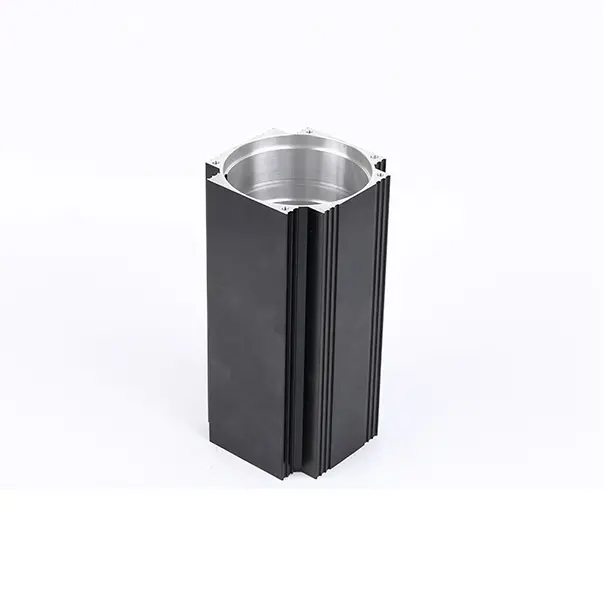
Profilés de tube et de tuyau en aluminium extrudé selon conception.
Profilés de portes et fenêtres du segment architectural de la gamme.
Profilés entièrement sur mesure développés à partir de votre plan de section.
Le nom de produit le plus révélateur de la gamme est aussi le plus littéral : Extrusion d'aluminium sur mesure selon votre conception. L'extrusion consiste à pousser de l'aluminium chauffé à travers une filière profilée pour produire un profilé de section constante — et le profilé est exactement ce que la filière définit. Un programme d'extrusion sur mesure commence donc par votre plan de section : le profilé que vous avez conçu, extrudé en 6061 ou 6063, coupé à longueur et fini.
Autour de ce cœur, la gamme couvre les familles classiques d'extrusion : dissipateurs thermiques (bruts et anodisés), boîtiers, tubes et profilés de portes et fenêtres. Chaque famille est un produit nommé, ce qui signifie que les filières, la manutention et les itinéraires de finition de ces profilés sont ici des opérations de production courantes.
Un profilé extrudé est rarement la pièce finie. Il faut le couper à longueur, percer, fraiser, usiner les extrémités et souvent appliquer une finition anodisée — le produit dissipateur thermique anodisé de la gamme illustre cet itinéraire en un seul nom. Toutes ces étapes sont réalisées dans cette usine : usinage CNC pour les formes, anodisation pour la finition, contrôle CMM pour les dimensions critiques. Le fournisseur de profilés qui se contente d'extruder vous remet un produit semi-fini et un second problème d'approvisionnement ; cet itinéraire vous remet des pièces.
La même intégration permet à la revue de comparer honnêtement les procédés. Un boîtier à section constante relève de l'extrusion ; un boîtier à géométrie variable relève du moulage ou de l'usinage. Le devis l'indiquera — avec les prix de l'itinéraire recommandé.
Envoyez le plan de section (ou le plan de la pièce finie et nous dériverons la section), la nuance — 6061 ou 6063 selon cette gamme — les longueurs, la finition et les quantités. Les filières de profilés sont un outillage relativement économique, et sans quantité minimale de commande fixe, le délai entre l'approbation de la section et les longueurs d'essai est court. Si la pièce nécessite aussi des pièces complémentaires moulées ou embouties, une seule revue peut couvrir l'ensemble.
Les programmes d'extrusion restent sains grâce à deux habitudes. Premièrement, considérez la section comme un contrat : une fois la filière d'extrusion validée, les modifications de section sont des événements d'outillage, et le moment pour discuter d'une ailette, d'une paroi ou d'un canal est la revue de section, avec le concepteur de moules dans la conversation. Deuxièmement, planifiez les longueurs et l'usinage en aval comme un seul planning — les longueurs de coupe, les motifs de perçage et les lots d'anodisation interagissent, et les programmes qui les planifient ensemble gaspillent moins de métal et moins de temps que ceux qui commandent chaque étape isolément.
Les acheteurs qui transfèrent un profilé existant doivent le signaler dès la demande. Un profilé disposant d'une filière existante, un profilé nécessitant une nouvelle filière et un profilé re-spécifié à partir d'un échantillon de longueur sont trois projets différents avec trois premières étapes différentes, et la revue identifiera lequel vous concerne avant tout devis.
Indiquez-nous la nuance de matériau, la quantité et la finition souhaitées pour vos profilés d'aluminium sur mesure. Nos ingénieurs examinent chaque plan pour la faisabilité en moulage sous pression, usinage ou emboutissage avant d'établir le devis — sans engagement.
Envoyer des plans pour une revue DFM