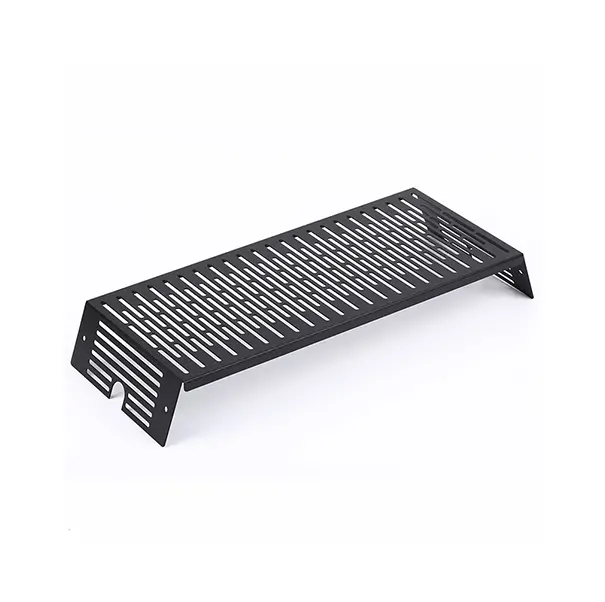
Pièces embouties en aluminium sur mesure
Composants en aluminium emboutis réalisés sur plan.
Accueil › Emboutissage de métaux
L'emboutissage est l'un des plus anciens métiers de cette usine — la division moules et emboutissage date de 1996 — produisant des pièces en aluminium et en inox, des composants emboutis profond et des fabrications de tôlerie.
| Division | Division moules et emboutissage (ajoutée en 1996) |
|---|---|
| Matériaux de la gamme | Aluminium (tôle AL6061/6063), acier inoxydable |
| Produits attestés | Pièces embouties en aluminium sur mesure ; pièces embouties en acier inoxydable sur mesure ; emboutissage profond en acier inoxydable sur mesure |
| Équipements | Presses d'emboutissage, poinçonneuses CNC (liste des équipements de l'usine) |
| Outillage | Conception et production de moules en interne |
| Politique de commande | Pas de quantité minimale de commande fixe ; production d'essai en petites séries prise en charge |
Composants en aluminium emboutis réalisés sur plan.
Pièces embouties en aluminium livrées avec revêtement en poudre en une seule gamme.
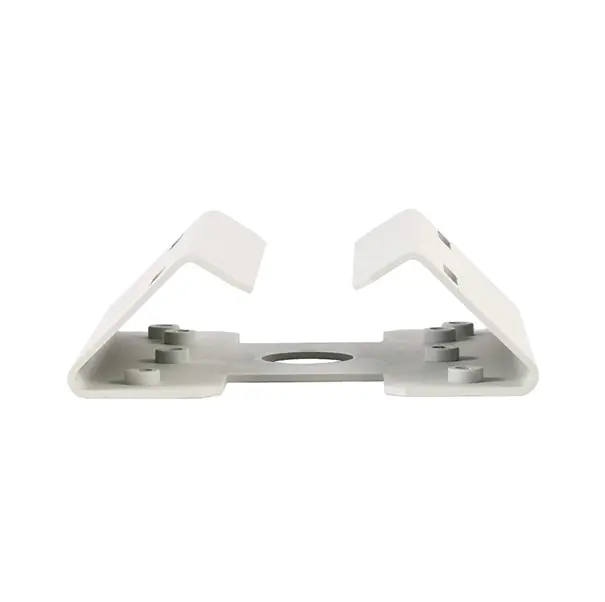
Pièces embouties en inox pour applications durables et résistantes à la corrosion.
Composants en inox emboutis profondément formés à partir de tôle.
Fabrication de tôlerie dans les deux nuances citées dans la gamme.
L'économie de l'emboutissage est celle de l'outillage, et cette usine possède son outillage : la division moules qui conçoit et fabrique les matrices d'emboutissage fait partie de Runpeng depuis 1996, deux ans après la fondation et bien avant l'existence de la division moulage sous pression. Conception d'outillages, maintenance des matrices et travail sur presse relèvent d'une même organisation : l'outillage d'un programme d'emboutissage n'est donc pas une boîte noire achetée à l'extérieur, mais un actif interne, entretenu par ceux qui l'ont construit.
La gamme illustre l'étendue de la division : pièces embouties en aluminium (y compris versions revêtues de poudre), pièces embouties en acier inoxydable, emboutissage profond en inox et fabrication de tôlerie en AL6061/6063. Les presses et poinçonneuses CNC de la liste des équipements couvrent les opérations de découpe, formage et poinçonnage requises par cette gamme.
Pour les pièces en tôle planes et formées en quantités répétées, l'emboutissage l'emporte généralement sur le coût unitaire : la presse produit en secondes ce qu'une machine découpe en minutes. Pour les sections épaisses, les détails tridimensionnels serrés ou les très faibles volumes, l'usinage ou le moulage peuvent être la meilleure voie. Un emboutisseur mono-procédé a intérêt à tout emboutir ; cette usine non — la même revue qui chiffre votre emboutissage peut estimer l'alternative usinée ou moulée via ses divisions sœurs, et la comparaison est sur la table avant tout engagement d'outillage.
L'emboutissage profond en est l'exemple le plus clair : une enveloppe en inox emboutie remplace ce qui serait sinon une pièce usinée dans la masse, pour une fraction de la matière. Quand un emboutissage est réalisable, nous le disons.
Envoyez le plan et les quantités prévues. Le devis d'emboutissage sépare l'outillage du prix unitaire, car la matrice est un actif à longue durée de vie dont le coût s'amortit sur le programme — la comparaison honnête entre fournisseurs est outillage plus prix unitaire à votre volume réel. La production d'essai est prise en charge selon la politique de l'usine sans quantité minimale fixe, afin qu'un programme puisse démarrer par un lot de validation avant la décision finale sur la matrice de production.
Les programmes d'emboutissage restent sains grâce à deux habitudes. Premièrement, respectez l'outil comme centre de gravité du programme : il est conçu et fabriqué par la division de moules interne, conservé pour la durée de vie du programme et maintenu par ses fabricants — indiquez donc honnêtement à la revue les volumes de durée de vie attendus, car les décisions d'outillage prises pour les quantités de la première année peuvent être erronées pour la cinquième. Deuxièmement, figez tôt le placement des caractéristiques : trous, formes et motifs sont en acier une fois l'outil taillé, et la modification de conception la moins coûteuse en emboutissage est toujours celle faite avant.
Les acheteurs transférant une pièce existante doivent le signaler dès la demande. Une pièce avec un outillage existant, une pièce nécessitant un nouvel outillage et une pièce re-spécifiée à partir d'un échantillon sont trois projets différents avec trois premières étapes différentes, et la revue nommera lequel vous avez avant de devis quoi que ce soit.
Indiquez-nous la nuance de matériau, la quantité et la finition souhaitées pour vos pièces embouties. Nos ingénieurs examinent chaque plan pour la faisabilité en moulage sous pression, usinage ou emboutissage avant d'établir le devis — sans engagement.
Envoyer des plans pour une revue DFM